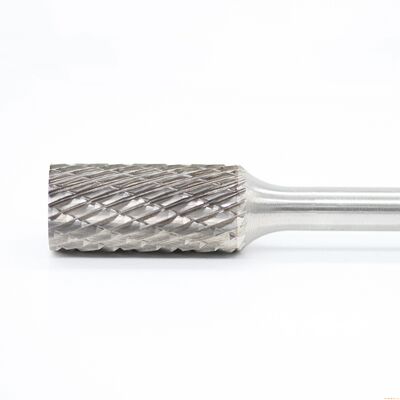
Carbide Burr Shapes: The 13 Standard Profiles and What Each Is For
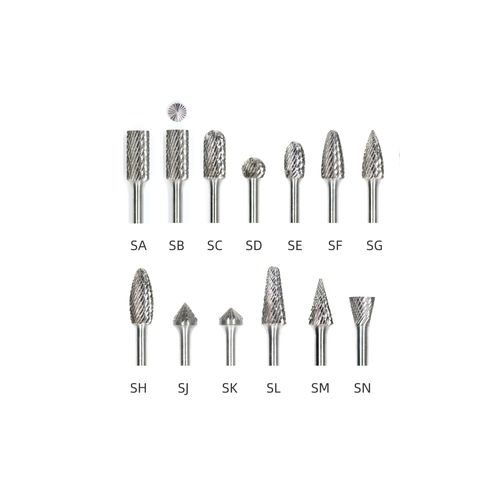
There are 13 standard carbide burr shapes, coded SA through SN. The letter is the shape; Most buyers who order the wrong burr have the material and the cut figured out. The problem is reach: they pick a profile that can't physically get at the surface. An SA where the job needs an end cut, a ball where a fillet was needed, a flame where the corner has to be square.
This chart covers all 13 profiles: what each one reaches and where each one fails. If you already know your shape code and just need speed data, head to the carbide burr RPM chart instead.
How Burr Shapes Are Coded
The 13-shape system is set out in ISO 7755 (hardmetal burrs), and the same SA–SN letters turn up in North American and European catalogues alike. Every burr we supply follows this coding, so a shape code on your purchase order will match what arrives.
Two things about the code trip up first-time buyers.
First, the letter is the shape, the number is the size. SA-1 through SA-9 are nine sizes of one shape. A catalogue listing "SA-1, SA-2, SA-3…" isn't offering nine shapes, just nine diameters and lengths of the same cylinder. And the number doesn't run on a universal scale. SA-5 and SD-5 are both "size 5" within their own families, but the two heads aren't the same dimension.
Second, similar-looking codes are genuinely different tools. SA, SB and SC are all cylinders. In use they behave nothing alike. The difference is entirely at the end of the head.
We can cross-reference DIN to ANSI on request. Send the drawing and we'll confirm the equivalent before you order.
The 13 Shapes at a Glance
Code
Shape
What the end looks like
Best used for
Where it fails
SA
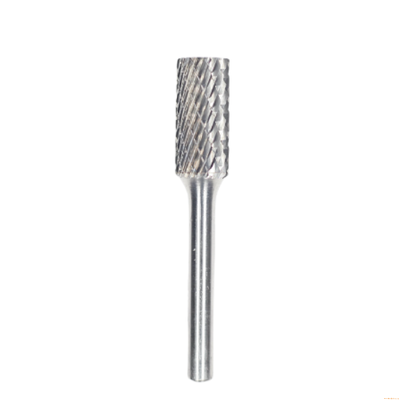
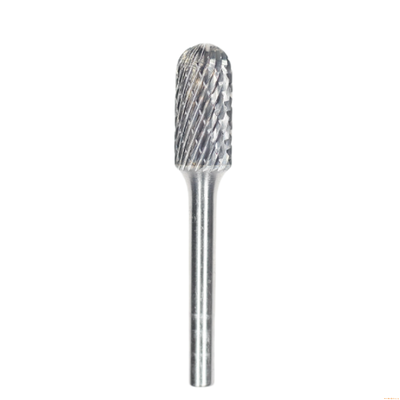
Cylindrical, no end cut
Flat top, no teeth on the top
Straight edges, weld dressing on plate, finishing slot walls
Cannot plunge — the flat face rubs and burnishes instead of cutting
SB
Cylindrical, with end cut
Flat top with cutting teeth
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
SC
Cylindrical, radius end
Rounded corner on a cylindrical body
Rounded corner on a cylindrical body
Tilting the tool leaves a visible step at the radius
SD
Ball
Full sphere
Contoured surfaces, radii, hollowing, deburring inside curves
Small contact patch — wears fast if you lean on it
SE
Oval (egg)
Elliptical
Soft contours, blending on curved castings, aluminium and brass
Will not sit flat; poor choice for flat-bottom work
SF
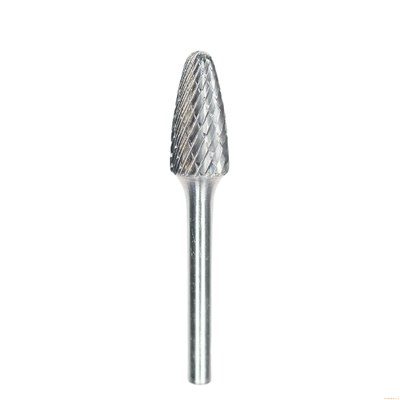
Tree, radius end
Tapered body, rounded top
Bottom of deep pockets, internal fillets, cavity work
Long reach invites chatter — keep overhang short
SG
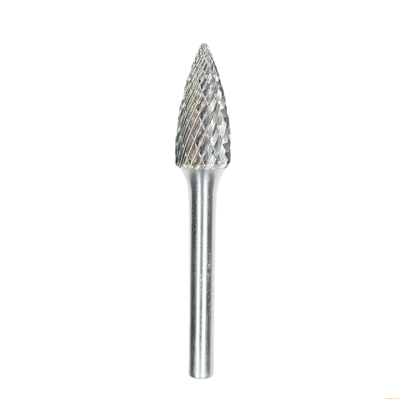
Tree, point end
Tapered body, pointed top
Starting a hole, chamfering, tight internal corners, opening narrow slots
The point is the weakest section; avoid side loading
SH
Flame
Flame profile
General deburring, weld seams, mixed contours — the best single-burr compromise
Good at many jobs, best at none
SJ
Cone, 60°, radius
60° included angle
Chamfering, deburring hole edges, 60° seat preparation
Angle must match the print or the seat will not seal
SK
Cone, 90°, radius
90° included angle
Chamfering, countersink preparation, edge breaking
Same — verify the angle before ordering
SL
Taper, radius end
Long taper with rounded tip
Tapered slots, dovetail forms, narrow angled recesses
A slightly bent shank makes a taper run out immediately
SM
Cone, point end
Sharp-pointed cone
Deburring small holes, fine detail, scribing
Tip is very fragile; unsuitable for heavy stock removal
SN
Inverted cone
Cone with the tip inverted
Back deburring, chamfering the far side of a through hole, T-slots
Needs clearance behind the workpiece
Five profiles cover most of our catalogue: SA, SB, SC, SG and SL. That's what die, mould, weld and fabrication work actually asks for. All 13 are available to order;
Cylindrical, Tree, Ball or Cone: Choosing by Task
Shape selection should start from the surface, not from the catalogue. Work backwards from what you need to reach:
Your task
Start with
Why this one
Deburring a straight edge or weld seam
SA, SC
Flat side wall presents the most teeth to a straight edge
Enlarging or opening a hole
SB, SG
Both cut on the end, so they can feed axially
Blending a fillet into a flat face
SC, SD
Radius matches the fillet without undercutting the face
Hollowing a curved surface
SD, SE
Spherical and elliptical profiles follow curvature in any direction
Cleaning the bottom of a deep pocket
SF, SL
Tapered body reaches past the walls without rubbing them
Back chamfering a through hole
SN
Only profile designed to cut on the far side
Chamfering a hole edge
SJ, SK
Fixed included angle gives a repeatable chamfer
One burr for mixed general work
SH
Flame profile is the accepted general-purpose compromise
Shape and Cut Have to Be Chosen Together
The shape decides where the burr can reach; the cut decides how it behaves once it's there. Specify one without the other and you get a tool that fits the job but finishes badly.
Single cut has one flute direction. It removes material fast and clears large chips, which suits aluminium, brass, copper and soft steel. Those same long chips are why it clogs on gummy materials without a lubricant.
Double cut has a cross-hatch tooth pattern. It breaks chips into small fragments, cuts more smoothly and gives noticeably better control at the same feed. That makes it the default for stainless, hardened steel and any job where surface finish matters. Roughly three quarters of the burrs in our own catalogue are double cut, because that's what European and North American machine shops order for steel and stainless.
Non-ferrous (aluminium) cut is a coarse single flute with deep gullets, designed to stop aluminium welding itself to the teeth. On 6061 or casting alloys, a standard double cut will cost you more in cleaning time than the right tool costs to buy.
Diamond cut is a separate category entirely, for hardened steel above 55 HRC, ceramics and carbide itself.
Tooth geometry and flute count change how aggressively a given shape cuts, whichever cut you choose. That's covered separately in how carbide burr tooth geometry affects cutting performance.
Six Mistakes That Account for Most Wrong Orders
Ordering SA when the job needs SB. Both are cylinders, and the difference is invisible in a thumbnail photo. SA has a plain flat end and can't plunge. If any part of the operation feeds the tool into the work along its axis, you need SB. See cylindrical SB burrs.
Mixing 6 mm and 1/4" shanks. 1/4" is 6.35 mm. A 6 mm shank will slide into a 1/4" collet but only grips a narrow band and slips under load; a 1/4" shank won't go into a 6 mm collet at all. Both sizes are common in our range — 1/4" is roughly half the catalogue, 6 mm most of the rest — so check which collet your grinder actually has. The same trap applies to 3 mm versus 1/8" (3.175 mm).
Choosing head size for reach rather than for the grinder. A larger head needs more torque and runs at lower RPM. Put a 1/2" head on a low-power die grinder and you get chatter, not faster removal. Our speed and feed reference gives the ceiling by head diameter and material.
Picking a shape by appearance. A ball looks versatile, and on curved surfaces it is. On a flat edge the contact patch is a single point, which is why ball burrs wear out fastest in shops that deburr plate.
Ignoring the angle on cone burrs. SJ is 60°, SK is 90°. If a screw seat needs to seal, a chamfer at the wrong included angle will leak however clean the finish looks.
Buying a burr to fix a hardness problem. Carbide burrs cut hardened steel, stainless and cast iron comfortably, but not every grade suits every hardness. If the tool is glazing instead of cutting, you need a different grade or a diamond burr. Changing the shape won't fix it.
How to Specify a Burr Order
For an accurate quote we need five things: shape code and size (SA-5, for example), head diameter × length, shank diameter, cut type and quantity. If all you have is a drawing or a sample, send either. We'll identify the profile and confirm the equivalent code before production.
If you'd rather have a stocked assortment than individual sizes, carbide burr sets put the common shapes in one case. That's usually the cheaper way to work out which profiles your work actually needs.
Not sure which profile you need? Tell us the material, the feature you're deburring or blending, and the tool you're running it in. We'll recommend a shape, a cut and a starting RPM. If no standard profile will reach the feature, we can make a custom head to your drawing.
FAQ
What do the letters SA, SB and SC mean on a carbide burr?
They're shape codes from ISO 7755, used in North American and European catalogues alike. SA is a cylinder with no end cut, SB is the same cylinder with an end cut, and SC has a radius end. The letter defines the profile; the number defines the size within it.
What is the difference between SA and SB burrs?
Only the end. SA has a plain flat face with no cutting teeth, so it works on side walls but can't be plunged. SB has teeth across the end face, so you can feed it straight into the work to open holes or square corners.
How many standard carbide burr shapes are there?
Thirteen: SA, SB, SC, SD, SE, SF, SG, SH, SJ, SK, SL, SM and SN. Custom and modified profiles exist too, but those thirteen cover almost all standard deburring, blending and stock removal work.
Can I use a 6 mm shank burr in a 1/4" die grinder?
Only if the collet is genuinely 6 mm. 1/4" is 6.35 mm, so a 6 mm shank sits loose in a 1/4" collet and slips under load. A 1/4" shank won't fit a 6 mm collet at all. Check the marking on the collet instead of assuming.
Single cut or double cut for stainless steel?
Double cut. The cross-hatch pattern breaks chips small, cuts more smoothly and gives better control in work-hardening alloys. For aluminium, brass and soft steel, single cut is better when fast stock removal and chip clearance matter more than finish.
Which burr shape is best for general deburring?
There is no single "best" shape for every job, because the right burr depends on the edge or contour you are cleaning. However, a few shapes cover most general deburring tasks: SA-5, SC-5, SF-5, SG-5
Carbide Burr RPM-grafiek per materiaal en kopdiameter
De meeste haakse slijpers zijn geclassificeerd voor 20.000-30.000 tpm, en sommige pneumatische modellen claimen 50.000. Bijna elke carbide braam die we zien falen — glazuren, verstoppen, afgebroken snijkanten, een loslatende gelaste kop — is terug te voeren op één verkeerd gelezen getal:de tpm die op de slijper staat, is de onbelaste snelheid van de spil, niet de werksnelheid van de braam in het materiaal.
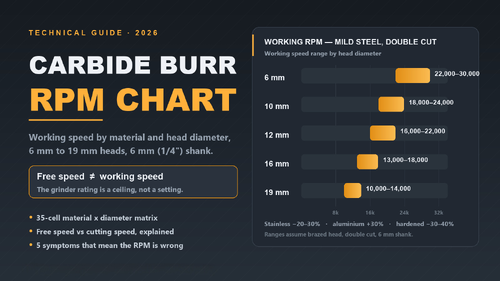
Deze grafiek geeft de werksnelheidsbereiken weer per kopdiameter en materiaal. Hij is opgesteld voor standaard dubbelgesneden carbide boren met gelaste kop en een 6 mm (1/4") schacht. Waar gepubliceerde fabrikantengrafieken verschillen — en dat doen ze, tot 3x toe voor dezelfde kopmaat — nemen we de conservatieve waarde en vermelden dit.
De grafiek: werksnelheid tpm per materiaal en kopdiameter
Materiaal
6 mm
10 mm
12 mm
16 mm
19 mm
Zacht staal
22.000–30.000
18.000–24.000
16.000–22.000
13.000–18.000
10.000–14.000
Roestvrij staal
16.000–21.000
13.000–17.000
12.000–16.000
10.000–13.000
7.000–10.000
Gietijzer
24.000–33.000
20.000–26.000
18.000–24.000
14.000–20.000
11.000–15.000
Aluminium & zachte legeringen
28.000–39.000
23.000–31.000
21.000–28.000
17.000–23.000
13.000–18.000
Koper & messing
27.000–37.000
22.000–30.000
20.000–27.000
16.000–22.000
12.000–17.000
Gehard staal, HRC 45+
14.000–19.000
11.000–15.000
10.000–14.000
8.000–11.000
6.000–9.000
Kunststof & GVK
15.000–21.000
12.000–17.000
11.000–15.000
9.000–12.000
7.000–10.000
Onbelaste snelheid versus werksnelheid
Een nominale spiltoerental van 50.000 tpm wordt gemeten zonder iets in de klauw. Plaats een kop van 19 mm op die spil en de snijkant beweegt met ongeveer 3.000 m/min — ongeveer tien keer de oppervlaktesnelheid die een gelaste carbide rand op staal kan weerstaan. Draai het daarop en de lasverbinding oververhit binnen enkele minuten; de kop faalt niet op dag één, hij faalt volgende week, in het werkstuk. Daarom zitten de grootste koppen in de grafiek op 10.000–14.000 tpm: bij die snelheden loopt de snijkant rond de 600–850 m/min, wat gelast carbide continu aankan.
Controleer elke cel met één formule
Werksnelheid uit snijsnelheid:N (tpm) = Vc (m/min) × 1000 ÷ (π × D (mm))
Uitgewerkte voorbeelden, elk binnen zijn grafiekcel:
12 mm kop in zacht staal, doel Vc ≈ 650 m/min → N ≈ 17.200 tpm → cel zegt 16.000–22.000 ✓
12 mm kop in roestvrij staal, Vc ≈ 470 → N ≈ 12.500 tpm → cel zegt 12.000–16.000 ✓
12 mm kop in aluminium, Vc ≈ 845 → N ≈ 22.400 tpm → cel zegt 21.000–28.000 ✓
12 mm kop in gehard staal, Vc ≈ 420 → N ≈ 11.100 tpm → cel zegt 10.000–14.000 ✓
De grafiek is simpelweg deze formule met conservatieve Vc-banden per materiaal — aluminium en koper draaien snel omdat het risico op vastsmelten van spanen, niet op hitte van de snijkant, het grootst is; gehard staal draait langzaam omdat elk punt van de snijbelasting op een lasverbinding terechtkomt.
Enkele snede of dubbele snede verandert de rij die je leest
Dubbele snede(twee kruisende snijkanten) breekt de spaander: gebruik het voor staal, roestvrij staal, gietijzer. Begin in het middensegment.
Enkele snede(één open snijkant) evacueert de spaander: gebruik het voor aluminium, koper, kunststoffen — de kleverige-spaander-materialen, waar je de bovenkant van het bereik kunt nemen omdat de speling, niet de hitte, de limiet is.
Eén waarschuwing in beide richtingen: gebruik geen braam met enkele snede op roestvrij staal — één brede snijkant kan de taaie spaander niet breken en de snijkant verhardt het oppervlak tegen je. En een braam met dubbele snede in aluminium zal binnen enkele seconden verstopt raken, ongeacht wat de grafiek zegt.
Vijf symptomen dat je de verkeerde snelheid gebruikt
Symptoom
Oorzaak
Oplossing
Spanders worden blauw/strogeel
Te snel — hitte van de snijkant boven tolerantie van de las
Verlaag 20–30%, controleer de druk
Braam "pakt" / verstopt in aluminium
Te langzaam voor een kleverige spaander, of dubbele snede in zachte legering
Verhoog de snelheid naar de aluminium rij, schakel over op enkele snede
Tikken, fluiten
Te snel voor de verhouding kop-schacht, te lange uitsteeklengte
Ga naar de onderkant van het bereik, verkort de uitsteeklengte
Snijkant dof in minuten
Te langzaam — schuren in plaats van snijden
Verhoog de snelheid met 10–20% voordat je de braam vervangt
Laslijn verkleurt / kop komt later los
Aanhoudend draaien op onbelaste snelheid
Behandel de classificatie van de slijper als een maximum, nooit als een instelling
Waar deze getallen vandaan komen
Eerlijke kanttekening: gepubliceerde tpm-grafieken voor boren verschillen — dezelfde 1/2" kop wordt geclassificeerd van 8.000 tot 24.000 tpm, afhankelijk van het merk. Onze bereiken zijn afgeleid van snijsnelheidslimieten voor gelast carbide (ongeveer 750–850 m/min continu), gecontroleerd tegen gepubliceerde fabrikantengrafieken, en conservatief ingesteld waar bronnen conflicteren. Het zijn technische schattingen, geen testgegevens: wanneer uw machine, uw bevestiging of uw materiaal anders presteert, vertrouw dan op de vijf symptomen hierboven in plaats van op enige grafiek — inclusief de onze.
Veelgestelde vragen
Kan ik een carbide braam in elke haakse slijper gebruiken?
Elke haakse slijper die de schacht accepteert, ja — maar pas de snelheid aan. Een elektrische haakse slijper van 25.000 tpm is prima voor koppen tot ongeveer 12 mm; een pneumatisch model van 50.000 tpm moet worden gedoseerd of worden uitgerust met een kleinere kop.
Wat gebeurt er als ik een carbide braam te snel laat draaien?
Eerst verkleuren de spanen, dan wordt de snijkant dof en stopt met snijden, dan verzwakt de lasverbinding. De storing is meestal vertraagd — de braam die "plotseling zijn kop verloor" draaide dagen eerder te snel.
Waarom verstopt mijn braam in aluminium, zelfs bij de juiste snelheid?
Verkeerd snedetype, hoogstwaarschijnlijk. Dubbele sneden vangen zachte spanen op. Enkele snede, of een aluminium-snede (grove tand) patroon, is de oplossing — snelheid alleen zal een dubbele snede braam in aluminium niet redden.
Welke snelheid voor gehard staal of HRC 60 matrijzen?
De rij voor gehard staal: 6.000–9.000 tpm voor een 19 mm kop, 10.000–14.000 voor 12 mm. Als de braam massief is (niet gelast), kun je aan de bovenkant van het bereik zitten — zie onze1/2" SB-5 dubbele snede braam voor de standaard 1/2" stalen optie.
Verandert een langere braam de snelheid?
Langere snijkanten en grotere uitsteeklengte voegen hefboomwerking toe. Wanneer de snijkant meer dan 3x de schachtdiameter is, neem dan de onderkant van het bereik en laat de braam het werk doen.
Waarom verschillen de RPM-grafieken van fabrikanten zo veel?
Omdat geen van hen testgegevens publiceert — elke grafiek op de markt, inclusief de onze, is een berekening van de snijsnelheid met een veiligheidsmarge. Het verschil (tot 3x) vertelt je dat de grafiek een startpunt is en de vijf symptomen de echte feedbacklus zijn.
Hoe weet ik of mijn braam versleten is?
Niet alleen aan het uiterlijk. Een doffe snijkant kan worden opgeschuurd met een slijpsteen; vervang de braam wanneer het snijkantprofiel zichtbaar afgerond is of de verwijderingssnelheid laag blijft, zelfs na het aanpassen van de snelheid.
Vraag een offerte aan
Vertel ons het materiaal en de kopmaat die je gebruikt — wij produceren SA-, SB- en SC-serie carbide boren in zowel inch als metrisch, en we zullen de juiste snelheid en snedetype voor uw toepassing bevestigen.
TCT Annulaire Frees: Maten, Schachten, Materialen & Industriële Toepassingen
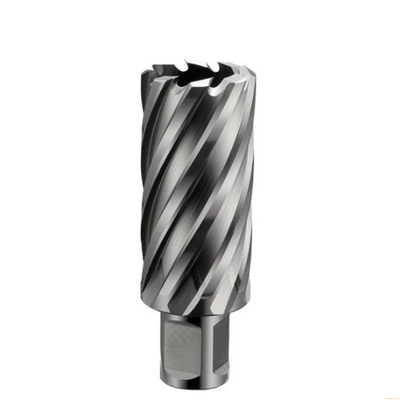
In moderne metaalbewerking en zware industriële fabricage zijn efficiëntie en precisie bij het maken van gaten cruciaal. Traditionele spiraalboren zijn vaak langzaam, energie-intensief en gevoelig voor snelle slijtage bij het werken met taaie legeringen.TCT (Tungsten Carbide Tipped) annulaire freesjeshebben high-performance boren gerevolutioneerd door snellere penetratiesnelheden, superieure hittebestendigheid en een langere levensduur van het gereedschap te bieden.
Dit uitgebreide overzicht onderzoekt het technische ontwerp, de materiaalspecificaties, belangrijke industriële toepassingen en selectiecriteria voor TCT kernboren.
1. Wat is een TCT Annulaire Frees?
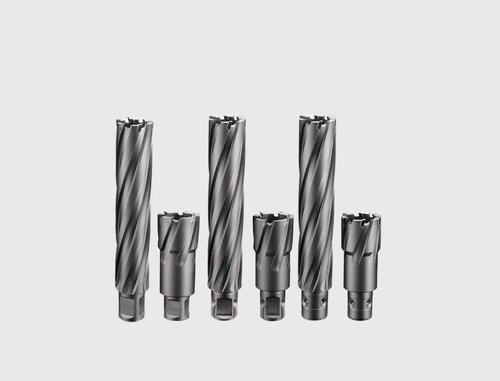
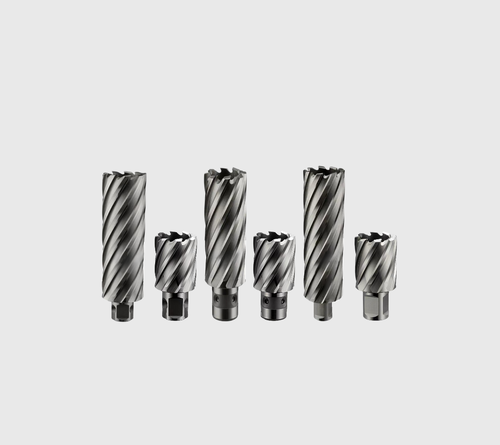
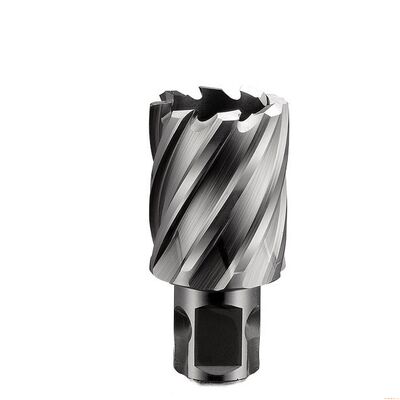
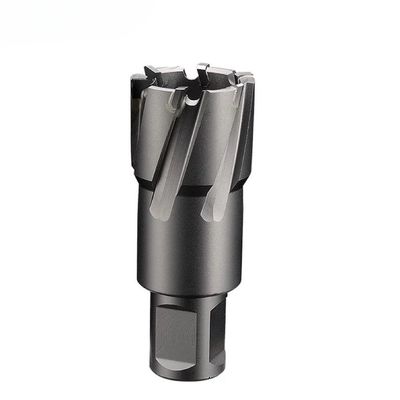
Een TCT annulaire frees(ook bekend als een hardmetalen kernboor) is een hol, gespecialiseerd snijgereedschap dat wordt gebruikt met magneetboormachines, radiale boormachines en CNC-centra.
In tegenstelling tot conventionele spiraalboren die het volledige gatvolume omzetten in spanen, snijdt een annulaire frees alleen de buitenomtrek van het gat. Dit proces laat een massieve metalen middenslag achter, waardoor de snijwrijving, het machinevermogen en de boortijd drastisch worden verminderd.
Belangrijkste Voordelen van Annulair Frezen:
Energie-efficiënt: Verwijdert slechts 1/3 tot 1/4 van het materiaal in vergelijking met massief boren.
Gaten zonder braam: Produceert gladde, nauwkeurige en braamvrije afwerkingen zonder voorboren of pilotgaten.
Snelle penetratie: Multi-tand geometrie verdeelt de spaandruk gelijkmatig, waardoor de voedingssnelheden verdubbelen of verdrievoudigen.
2. Technische Specificaties & Gereedschapsontwerp
Het begrijpen van het structurele ontwerp van een TCT annulaire frees helpt bij het selecteren van het juiste gereedschap voor veeleisende snijomgevingen.
A. Tand Geometrie & Grondstoffen
Micro-graan Virgin Carbide: Premium TCT frezen gebruiken 100% virgin micro-graan wolfraamcarbide inzetstukken die aan een gelegeerd stalen freeskop zijn gelast, wat zorgt voor hoge hardheid en slijtvastheid.
Staggered Multi-Cut Geometrie: Hardmetalen punten zijn geslepen met variërende binnen-, midden- en buitenste snijhoeken om spanen in kleinere fragmenten te breken, waardoor vastlopen van het gereedschap wordt voorkomen en de spilbelasting wordt verminderd.
Geavanceerd Lassen: Vlakke zilverlas technologie zorgt voor een hoge verbindingssterkte tussen de hardmetalen punten en de stalen body, waardoor loslaten van de punten onder zware voedingsdruk wordt geëlimineerd.
B. Schachtconfiguraties & Machine Compatibiliteit
Om te passen op verschillende magneetboorsystemen wereldwijd, worden TCT frezen vervaardigd met standaard schachtaandrijvingen:
3/4" (19,05 mm) Weldon Schacht: Dubbele platte zijden zorgen voor een stijve klemming; past op de meeste wereldwijde magneetboormachines.
Universele Schacht: Beschikt over een combinatie van platte zijden en snelle verbindingsgroeven voor universele passing.
18 mm Fein Quick-In Schacht: Specifiek ontworpen voor Europese gereedschapsloze snelwisselspindels.
1-1/4" (31,75 mm) Weldon Schacht: Gebruikt op zware, TCT frezen met grote diameter (60 mm+).
C. Afmetingen & Snijdiepte (DOC)
Snijdiameters: Variërend van compacte 12 mm tot grootschalige 100+ mm standaardmaten, met aangepaste productiemogelijkheden tot 250 mm+.
Snijdiepte (DOC): Standaard voorraad diepten zijn 35 mm, 50 mm, 75 mm en 100 mm, met extra diepe opties beschikbaar in 150 mm en 200 mm DOC.
3. TCT vs. HSS Annulaire Frezen: Technische Vergelijking
De keuze tussen High-Speed Steel (HSS) en Tungsten Carbide Tipped (TCT) frezen hangt af van de hardheid van het materiaal, de werkomstandigheden en de batchvereisten.
4. Materiaalcompatibiliteit & Werkstukgeschiktheid
TCT annulaire frezen blinken uit bij het boren van harde, schurende of warmtegenererende materialen waar HSS gereedschappen snel bot worden:
Hoge-sterkte Constructiestaal: Zware I-balken, kanaalstaal, Q345/Q460 en S355 constructieplaten.
Roestvrij Staal: Austenitisch (304, 316) en duplex roestvrij staal, overwint werkverhardingsuitdagingen.
Gehard & Slijtvast Legeringen: Slijtvaste staalplaten, pantserplaten en gehard/getemperd gereedschapsstaal.
Gietijzers & Schurende Metalen: Nodulair gietijzer, grijs gietijzer en hoog-silicium aluminiumlegeringen.
Spoorwegrails & Zwaar Staalwerk: Warmtebehandelde spoorwegrails, kraanbomen en chassis van vrachtwagens.
5. Werkingsmechanisme & Spaanafvoer
Een succesvol kernboorproces is afhankelijk van efficiënte spaanafvoer en thermisch beheer:
Centrale Pilot Pin Uitlijning: De pilot pin lokaliseert de ponsmarkering, lijnt de snede uit en opent de interne olieklep om de koelvloeistof direct naar de snijtanden te laten stromen.
Perifere Snijden: Hardmetalen tanden snijden een ringvormige groef in het metaal. Interne en externe spiraalvormige fluiten voeren spanen snel weg uit de snijzone.
Automatische Slug Uitwerping: Na voltooiing van het gat, dwingt een interne veer de pilot pin naar voren, waardoor de massieve metalen middenslag onmiddellijk wordt uitgeworpen.
6. Doelindustrieën & Veldtoepassingen
TCT kernboren zijn essentieel in zware industriële sectoren:
Constructiestaal & Gebouwconstructie: Boren van bout- en verbindingsgaten in constructiekolommen, stalen vakwerken en verbindingsplaten.
Brugbouw & Snelweg Infrastructuur: Veldonderhoud, versterking en installatie van lasplaten op stalen balkbruggen.
Scheepsbouw, Marine & Offshore: Aanpassing van dekplaten, montage van de romp en boren in corrosieve, hoog-treksterkte mariene omgevingen.
Spoorweg Infrastructuur: Boren op de baan van spoorlijnen voor signaleringsapparatuur, visplaten en reparaties aan locomotieven.
Zware Machines & Apparatuur: Aanpassing van vrachtwagenchassis, fabricage van kraanbomen en verwerking van slijtageplaten voor mijnbouw/landbouw.
7. Selectie Checklist--Koopgids & Aangepaste Productie
Pas Machine Arbor aan: Controleer of uw magneetboor een 3/4" Weldon, Universele of Quick-In schacht gebruikt.
Controleer Materiaalhardheid: Selecteer TCT bij het verwerken van roestvrij staal, gelegeerd staal of materialen boven HRC 32.
Selecteer Juiste DOC: Zorg ervoor dat de Snijdiepte (DOC) de materiaaldikte met minimaal 5 mm overschrijdt.
Standaard Voorraad vs. Aangepaste OEM Productie:
Standaard Maten: Fabrikanten houden doorgaans een uitgebreide voorraad van reguliere diameters en diepten (35/50/75/100 mm DOC) aan voor onmiddellijke verzending.
Aangepast Ontwerp: Niet-standaard diameters (tot 250 mm+), extra diepe frezen (150–200 mm DOC) en aangepaste geometrieën kunnen op aanvraag worden geproduceerd op basis van technische tekeningen of monsters.
Conclusie
TCT annulaire frezen vertegenwoordigen de ultieme keuze voor zwaar metaalboren. Door micro-graan wolfraamcarbide punten te combineren met geoptimaliseerde tandgeometrieën, leveren deze gereedschappen ongeëvenaarde snelheid, thermische stabiliteit en levensduur bij harde en schurende metalen.
Of het nu gaat om constructiefabricage, brugbouw of reparatie van zware apparatuur, het kiezen van de juiste TCT annulaire frees garandeert hoge productiviteit en lagere totale kosten per gat.
1Inleiding: Wat is een HSS Ringvormige Cutter?
In de moderne staalfabricage, metaalbewerking en zware constructies zijn efficiëntie en gatkwaliteit van het allergrootste belang.met een vermogen van niet meer dan 50 W hebben een revolutie teweeggebracht in de precisie van het boren.
In tegenstelling tot traditionele draaiboormachines die alle materialen uit het gehele volume van het gat verwijderen, snijdt een HSS-ringvormige snijmachine alleen rond de rand.Dit perifere snijproces creëert een cilindrische kern (of slak) die na voltooiing wordt uitgestoten, waarbijaanzienlijk minder pk, stuwkracht en tijdTerwijl ze schone, boorvrije gaten afleveren.
2Materialenklasse: M2 HSS vs. M35 Kobalt (5% Co)
Het kiezen van de juiste grondstof is cruciaal voor de levensduur van het gereedschap, de snij snelheid en de algehele prestaties.We produceren HSS ringvormige snijmachines met behulp van twee industriestandaard high-speed staal formules.:
M2 Snelstaal (standaardklasse):
M2 is het referentiemateriaal voor het boren van staalconstructies voor algemene doeleinden en biedt een uitstekende balans tussen taaiheid, slijtvastheid en kostenefficiëntie.Het is de meest populaire keuze voor standaard koolstofstaal, zacht staal en ijzeren platen met een treksterkte tot 400 N/mm2.
M35 Cobalt HSS (5% Cobalt):
Verbeterd met 5% kobalt, biedt de M35-klasse een superieure rode hardheid, thermische stabiliteit en slijtvastheid onder continue zware belasting.hard staal, en roestvrij staal (bijv. 304, 316) waarbij warmteophoping ervoor zorgt dat standaardgereedschap voortijdig slijt.
3Belangrijkste technische specificaties en verenigbaarheid
Soorten staven
Om een universele montage te garanderen op verschillende magnetische boormachines (mag-boormachines) en radiale boorpers, zijn HSS-ringvormige snijmachines verkrijgbaar in verschillende gestandaardiseerde staafontwerpen:
3/4" (19.05mm) Weldon Shank:Het heeft twee flats voor dubbele schroefklemmen; de meest gebruikte staaf wereldwijd (past bij Hougen, Rotabroach, Nitto en BABOS-apparatuur).
Universale staaf (19,05 mm):Combineert Weldon flats met een snel wisselgroef, waardoor multi-fit compatibiliteit over verschillende gereedschapsholders.
Fein Quick-In Shank:Ontworpen voor snelle vergrendeling systemen op gespecialiseerde Fein magnetische boor.
Gemeenschappelijke diameters en snijdiepte (DOC)
Grootte van de gaten met hoge rotatie:Ø14mm, Ø18mm, Ø22mm en Ø26mm (precies overeenkomend met standaard M12, M16, M20 en M24-afstandsbouten).
Snijddiepte:Standaardreeks in30 mmen50 mmDOC; Uitgebreide serie in75 mmen100 mmDOC voor dikke plaatstructuren.
4Geavanceerde geometrische en technische kenmerken
Wat een hoogwaardige HSS-ringvormige snijmachine onderscheidt, is de interne tandgeometrie en het precieze productieproces:
Geometrie met dunne wand met meerdere randen:Vermindert de snijweerstand, verdeelt de chipbelasting gelijkmatig over de fluiten en levert gladde, trillingsvrije gaten zonder geklets.
CNC-precisiebewerking:Volledig CNC-gemalen fluiten garanderen een strakke concentriciteit en dimensie nauwkeurigheid, waardoor de gaatjes ovaliteit en gereedschap uitloop worden geëlimineerd.
Interne koelmiddelpilotspin compatibiliteit:ontworpen om centrale stuurpijnen te accepteren die continu snijvloeistof rechtstreeks naar de snijrand leveren en tegelijkertijd de slang uitstoten.
5. Tips voor het oplossen van problemen en onderhoud
Om de operationele levensduur van uw HSS-kernboormachines te maximaliseren, volgt u deze beste praktijken:
Gebruik altijd koelmiddel/smeermiddelen:Door voortdurende interne koeling wordt oververhitting voorkomen, de scherpte van de tanden behouden en zorgt men voor een soepel afvoer van de splinterstukken.
Houd de voedingsdruk constant:Vermijd pulserende voedingshandgrepen. Een stabiele, stevige druk zorgt ervoor dat de geometrie van de tand met meerdere randen metaal schoon kan snijden.
Controleer Pilot Pin Functionaliteit:Zorg ervoor dat de binnenste speld van de uitwerper vrij beweegt om na elke snee een soepele uitwerping van de slak te vergemakkelijken.
6. OEM & Private-Label Manufacturing met BABOS
Als een toegewijde fabrikant van directe snijgereedschappen met meer dan 16 jaar ervaring,CHENGDU BABOS CUTTING TECH CO., LTD.Het bedrijf levert volledige private label- en OEM/ODM-productiepartnerschappen voor wereldwijde gereedschapsmerken en industriële distributeurs.
Aangepaste laserafscherming:Hoog-precisie laser etsen van uw bedrijfslogo, aangepaste onderdelen nummers, en maat specificaties rechtstreeks op de gereedschapsstaaf.
Op maat gemaakte verpakkingsoplossingen:Individuele zware plastic buisjes, een kleurenkast en een set met meerdere snijmachines.
Flexible bestelhoeveelheden:Een lage MOQ voor op maat gemaakte partijen met ondersteuning voor proeven met gemengde grootte.
100% kwaliteitsborging:Elke snijmachine wordt strikt gecontroleerd op hardheid, uitlooptolerantie en oppervlakte-integriteit volgens ISO-conforme bedrijfsnormen.
7. Vaak gestelde vragen (FAQ)
V: Kunnen HSS-ringvormige snijmachines op roestvrij staal worden gebruikt?
A: Ja. Voor toepassingen in roestvrij staal raden wij ten zeerste aan om M35 Cobalt (5% Co) HSS-snijmachines te kiezen in combinatie met een geschikte snijolie om hoge hitte en hardheid te weerstaan.
V: Wat is het belangrijkste verschil tussen Weldon-schaanders en Universal-schaanders?
A: Weldon-messen zijn voorzien van twee platte schijven die worden vastgehouden door setskruwen,Terwijl de Universal-schablons zowel flats als een snel wisselende vergrendelingsringgroef bevatten voor een bredere compatibiliteit tussen verschillende merken van magnetische boormachines.
V: Waarom kiezen voor HSS in plaats van TCT-ringvormige snijmachines voor gaten met een kleinere diameter?
A: HSS-ringvormige snijmachines bieden een hogere tandsterkte en -elasticiteit.waardoor ze minder gevoelig zijn voor tandsplintering op kleinere diameters (onder Ø20 mm) en dunwandige stalen constructies onder handmatige of draagbare voedingsomstandigheden.
Vraag uw Custom OEM prijslijst vandaag
Officiële website: Industrial-cuttingtools.com
Productie-focus:HSS & TCT Ringvormige snijmachines Volframcarbide Rotary Burrs Solid Carbide End Mills
Bij het selecteren van wolframcarbide rotary burrs, focussen de meeste kopers op de carbide-graad, hardheid, of staafgrootte, maar vaak vergeten ze een van de belangrijkste prestatiefactoren: tandgeometrie.
De tandontwerp (ook wel fluit of snijpatroon genoemd) bepaalt direct de snij snelheid, chip verwijdering efficiëntie, oppervlakte afwerking, warmte generatie, en gereedschap levensduur.
Als je een gereedschapsdistributeur bent, een industriële koper, of een fabrieksaankopenmanager,Understanding tooth geometry will help you choose the right carbide burr for each application en vermijden onnodige gereedschapskosten.
Wat is tandgeometrie in Carbide Rotary Burrs?
Deze snijtanden verwijderen materiaal door high-speed rotary grinding, en de tandstructuur controleert:
- Hoe agressief materiaal wordt verwijderd
- Hoe vlot de borrel snijdt.
- Hoe worden de chips ontladen?
- Hoe lang duurt de borrel?
Een goed ontworpen tandpatroon verbetert de snijdoeltreffendheid met 30-50% en vermindert gereedschaps slijtage aanzienlijk.
De meest voorkomende tandtypen van Carbide Burrs
Tandtype
Uiterlijk
Het beste voor
Kenmerken
Single Cut
Spiralen in één richting.
Steel, gietijzer
Fast stock removal
Double Cut (DC)
Cross-cut tanden
Stainless steel, geharde steeIk...
Een gladder afwerking, stabiel snijwerk.
Aluminium Cut (AL)
Grote enkele fluit
Aluminium, koper, plastic.
Anti-verstopping
Single Cut vs Double Cut vs Aluminium Cut ¢ Performance Comparison
Performance Factor
Single Cut
Dubbele snit.
Aluminium gesneden
Snij snelheid
Ik heb het gedaan.
Ik heb het gedaan.
Ik heb het gedaan.
Oppervlakte afwerking
★★
Ik heb het gedaan.
Ik heb het gedaan.
Chipcontrole
★
Ik heb het gedaan.
Ik heb het gedaan.
Vibratiestabiliteit
★★
Ik heb het gedaan.
Ik heb het gedaan.
Het beste voor
Steel, gietijzer
SS, alloy steel
Aluminium, koper
*Als je verkoopt aan metalen werkplaatsen of distributeurs, moet je altijd alle 3 tandtypen in je catalogus opnemen. Ze dekken 90% van de marktbehoeften.
How Tooth Geometry Affects Cutting Performance Hoe tandgeometrie de snijprestaties beïnvloedt
1. Chip Removal Efficiency: Large flute designs remove chips faster (best for aluminum), while cross-cut teeth reduce chip size (best for stainless steel).
2. Cutting Speed: Aggressive flute geometry increases removal rate but also requires higher RPM and stable tools.
Aanbevolen bedrijfssnelheden
Burr Head Diameter ((rmp/min)
3 mm ((1/8")
6 mm ((1/4")
10 mm ((3/8")
12 mm ((1/2")
16 mm ((5/8")
Maximale werkingssnelheid
90000
65000
55000
35000
25000
Aluminium, kunststof
Gebruiksbereik
60000-80000
15000-60000
10.000 tot 50.000
7000 tot 30.000
6000 tot 200000
Aanbevolen startsnelheid
65000
40000
25000
20000
15000
Koper, gietijzer
Gebruiksbereik
45000-80000
22500-60000
15000 tot 40.000
11000-30000
9000 tot 200000.
Aanbevolen startsnelheid
65000
45000
30000
25000
20000
Zwak staal
Gebruiksbereik
60000-80000
450.000 tot 60.000
30.000 tot 40.000.
22500 tot 30.000
18000 tot 200000
Aanbevolen startsnelheid
80000
50000
30000
25000
20000
Hoorbehandeld staal,etc.
Gebruiksbereik
60000-80000
30000 tot 45000
19000 tot 30.000
15000-22500
12000-18000
Aanbevolen startsnelheid
80000
40000
25000
20000
15000
3. Heat Generation: Wrong tooth type = excessive heat = tool wear + burns on workpiece.
4. Vibration & Stability: Double cut burrs reduce vibration and improve control. Ideaal voor handmatige slijpmachines.
5. Tool Life: Optimized tooth geometry reduces friction and loading ✓extends burr life by 25 ✓40%.
Kies de juiste tandgeometrie voor verschillende materialen
Materiaal
Aanbevolen tandtype
Reasons for recommendation (Redenen voor aanbeveling)
koolstofstaal
Single Cut
Agressieve snijden
van roestvrij staal
Dubbele snit.
Vermijdt werkverharding
van ijzer of van staal
Dubbele snit.
Stabiel snijden
Aluminium
Aluminium gesneden
Stopt met laden
Titanium
Dubbele snit.
Stabiliteit onder hitte
Koper
Aluminium gesneden
Clean cutting
Buyer's Also Ask
Q1: Welk type carbide borst tand duurt het langst?
Dubbele snijbuizen bieden over het algemeen de beste balans tussen snelheid en gereedschapsduur.
Q2: Kan ik een speciale tandgeometrie aanvragen?
Ja, OEM customization of tooth design is beschikbaar voor volume orders.
Q3: Welk tandtype is het beste voor roestvrij staal?
Dubbele snijborsten verminderen verharding, gladde controle.
Conclusies
De tandgeometrie bepaalt de snij snelheid, de chip verwijdering, de oppervlakte afwerking, de warmte en de levensduur van de gereedschappen.
We manufacture tungsten carbide rotary burrs for global tool distributors and industrial users Wij produceren wolframcarbide rotary burrs voor wereldwijde gereedschapsdistributeurs en industriële gebruikersWe hebben de volgende belangrijkste voordelen:
- Ultra-fine graan carbide WC.
- CNC 5-as precision grinding
- Hoge sterkte zilveren brazing.
- Standard & customized tand geometrie
- Bulk factory price + snelle levering.
De scheepswerven vormen een van de meest veeleisende bedrijfsomgevingen voor roterende karbideen.Om aan de werkelijke behoeften van de werkvloer te voldoen, is een nauwkeurige techniek vereist, van de op maat gemaakte tandgeometrie tot de geoptimaliseerde grondstofkwaliteiten en korrels.
Inzicht in de operationele realiteit van de scheepswerfoperaties
Voor de oppervlaktebewerking van de scheepswerf wordt een continue, zware ruwe slijpwerking toegepast.en hardnekkige roest met behulp van pneumatische slijpmachines met een hoog koppel onder langdurige zware belastingen.
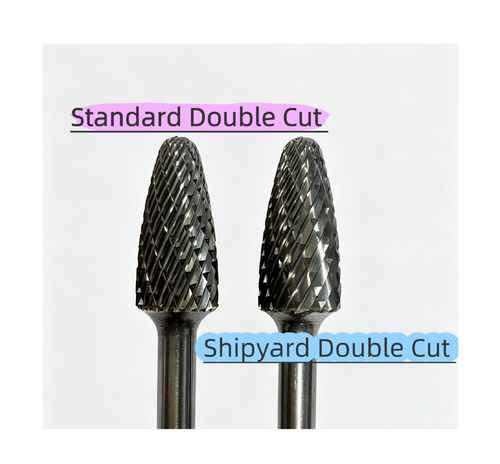
Hieronder zien we hoe standaard dubbel gesneden burs onder deze werkomstandigheden vergeleken worden met zware scheepswerfburs:
Belangrijkste verschillen
1Geometrie van de tanden en structurele vormgeving (kernverschil)
Standaard dubbel gesneden (standaard 24-tand):
Ontwerpkenmerken:Smalere fluiten, hogere tanddichtheid en fijnere tandpunten.
Doeltoepassing:Algemene bewerking die is ontworpen om het materiaal te verwijderen en het oppervlak af te maken.
Beperkingen:Wanneer ze op zware laskraan of dikke schalen worden geduwd, verstoppen de standaardfluitjes zich gemakkelijk, bouwen ze warmte op en krijgen ze vroegtijdig splinterende puntjes.
Scheepswerf zware dubbelgesneden (scheepswerf 20-tand):
Ontwerpkenmerken:De totale aantal tanden wordt teruggebracht tot ongeveer 20.met op maat gemaakte rakehoeken en versterkte tandwortels voor een betere slagweerstand.
Doeltoepassing:Heavy-duty stock verwijdering speciaal ontworpen voor massieve las naden, zware spatten, en dikke molenschaal op scheepsplaten.
Belangrijkste voordelen:Een uitstekende scheerruimte voorkomt laden en verbranden, zelfs onder hoge druk van de bediener.maximale metaalverwijderingspercentages (MRR) en een veel langere levensduur van het gereedschap.
Afwisseling:Het laat een ruwder oppervlakprofiel achter, waardoor het beter geschikt is voor het verwijderen van primair materiaal in plaats van fijn afwerking.
2. Carbide Grade & Metallurgy
Standaard dubbel gesneden:Het gebruik van standaard fijnkorrelig wolfraamcarbide geschikt voor dagelijkse bewerking.
Speciaal voor de scheepswerf:Geformuleerd met ultrafijnkorrelig wolfraamcarbide, met een superieure transversale breuksterkte (TRS) en hoge temperatuurhardheid ("rode hardheid").Omdat voortdurend slijpen extreme hitte genereertIn de meeste landen is de gebruikte brandstof voor de productie van brandstof voor de bouw van schepen en schepen in de Verenigde Staten en de Verenigde Staten (Verenigde Staten en de Verenigde Staten) in het verlengde van de levensduur van brandstof voor de bouw van schepen.
3. Primaire toepassingsomgevingen
Standaard dubbel gesneden:Machineshops, gereedschaps- en matrijzenfabriek, licht gietwerk en halffabricatie van roestvrij staal of kleinere staalonderdelen.
Speciaal voor de scheepswerf:Scheepswerven, offshore-fabricage, staalfabricage en de productie van zware machines waarvoor langdurig ruw slijpen op dikke plaatlassen en roestlagen vereist is.
4. Efficiëntie van de bedienings- en slijpwerkzaamheden
Standaard dubbel gesneden:Het zorgt voor een lagere snijweerstand, minimale trillingen en een gladde oppervlakte.
Speciaal voor de scheepswerf:Biedt een agressieve beet en snel metaal verwijderen om dikke lassen snel te verwijderen.Hoewel secundaire afwerking kan worden vereist, afhankelijk van de functiespecificaties.
Aanbeveling
Het selecteren van de juiste roterende boor geometrie heeft een directe invloed op uw operationele efficiëntie en verbruiksmiddelen kosten.deel uw specifieke werkomstandigheden en doelmaterialen met ons technisch team zodat we de optimale boorconfiguratie voor uw toepassing kunnen aanbevelen.